Legyen naprakész a Zhuoyan legújabb fejlesztéseivel, beleértve a vállalati híreket, a technológiai áttöréseket, az iparági betekintést, valamint a K+F együttműködésünkkel és elismert eredményeinkkel kapcsolatos információkat.
A kéntelenítő berendezések szigorú kémiai és termikus körülmények között működnek, különösen akkor, ha korrozív reakcióközegeknek és magas hőmérsékletű folyamatáramoknak vannak kitéve. A megfelelő korróziógátló bevonat kiválasztásához figyelembe kell venni a kémiai összetételt, az üzemi hőmérsékletet, az aljzat anyagát, a berendezés szerkezetét és a bevonat szükséges vastagságát.
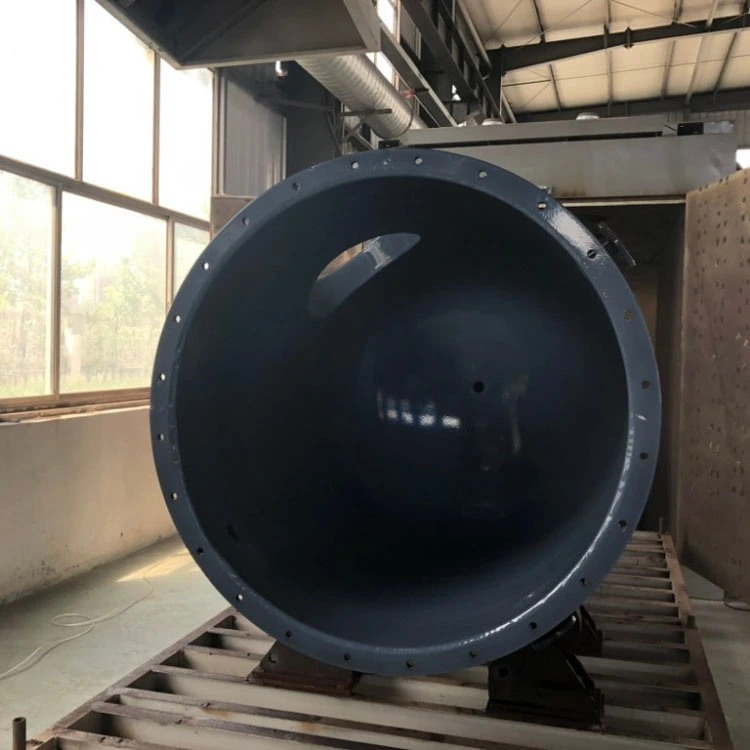
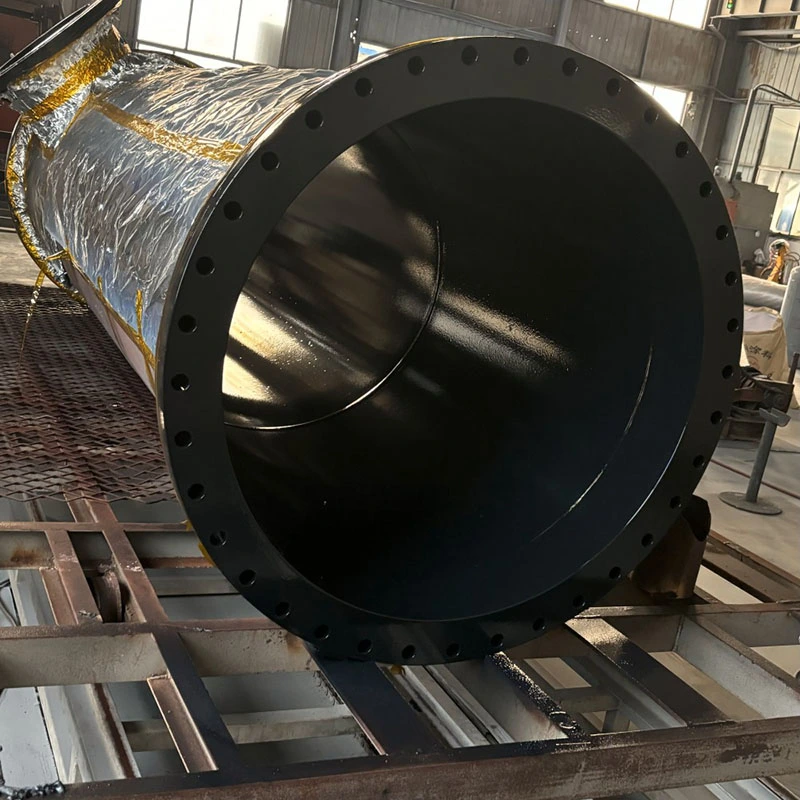
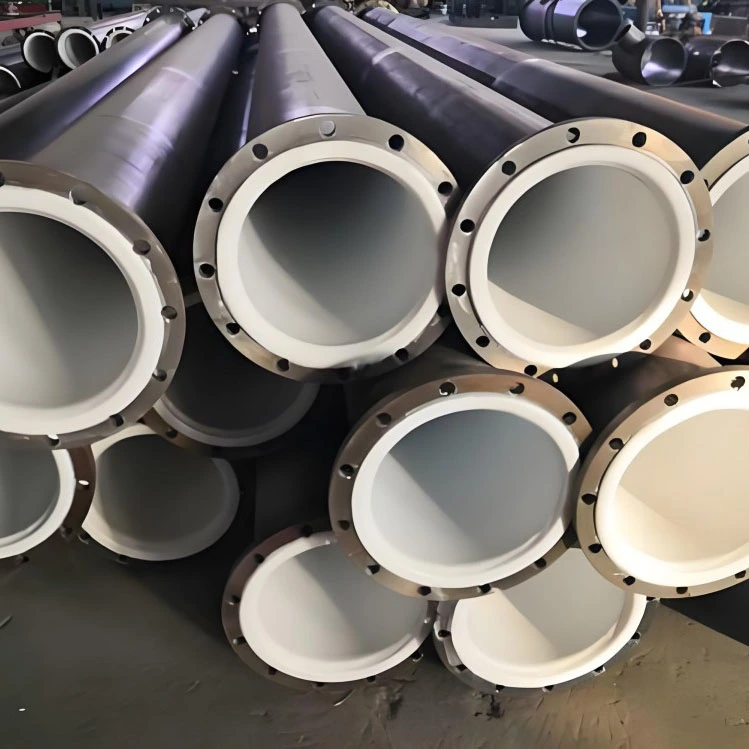
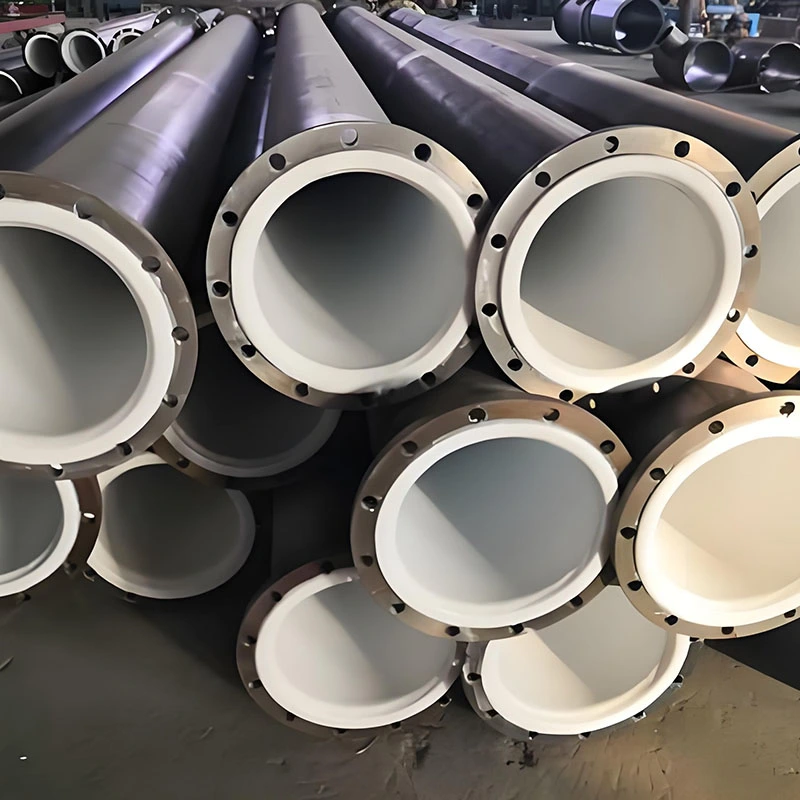
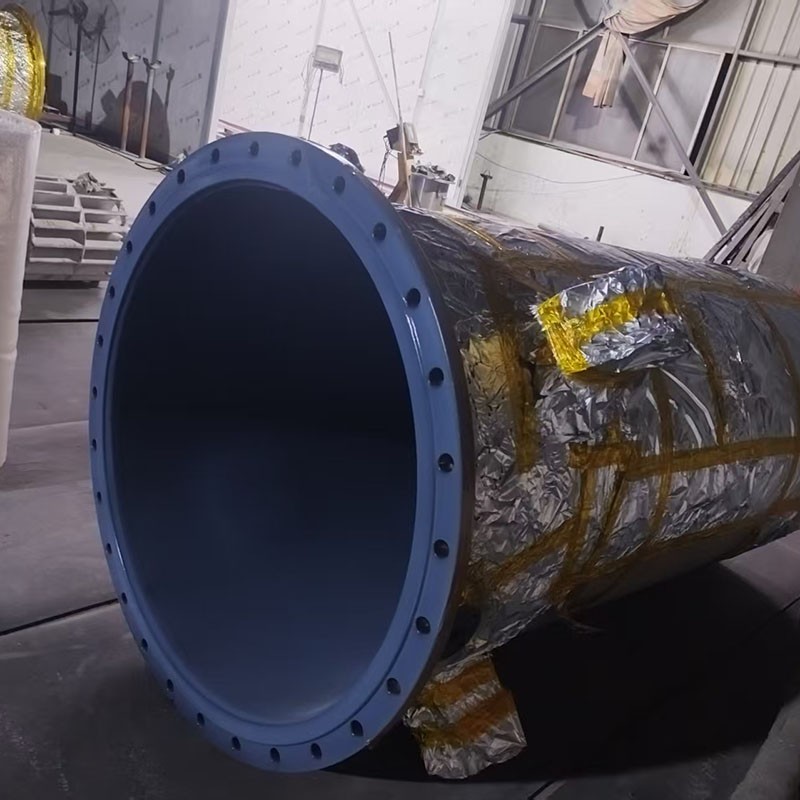
Az ipari korróziógátló alkalmazások általános bevonási lehetőségei közé tartozik a PFA, FEP, ETFE (F40) és HALAR (F30). A megfelelő anyag és alkalmazási mód az adott berendezés konfigurációjától és a szolgáltatási feltételektől függ. A nedves kéntelenítő kondenzátorok esetében különös figyelmet kell fordítani a karimás tömítőfelületekre, a csőlemezekre, a belső rácsokra és az alsó U-alakú savtartályokra, ahol a bevonat egyenletessége, összetett geometriája és hőhatása befolyásolhatja a hosszú távú teljesítményt.
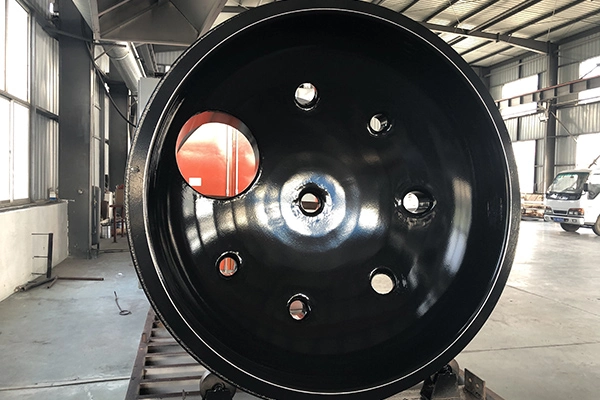
A permetezéshez megadott maximális munkadarab-méretek legfeljebb Ø3,8 m × 3,8 m × 8,2 m. Ezen méretek megfelelőségét a munkadarab tényleges geometriájával és a kiválasztott bevonási eljárás követelményeivel kell megerősíteni.
Mielőtt kiválasztaná a kéntelenítő berendezés korróziógátló bevonatát, egyértelműen meg kell határozni a működési környezetet. A következő információk különösen fontosak:
Ezek a feltételek adják az alapot a kémiai kompatibilitás, a bevonat kiválasztásának, az alkalmazási követelmények és az ellenőrzési kritériumok értékeléséhez. A bevonóanyagot nem szabad kizárólag az általános korrózióállósága alapján kiválasztani; a tényleges kémiai összetételre és működési környezetre való alkalmasságát igazolni kell.
Számos fluorpolimer bevonóanyagot használnak ipari korrózióvédelmi alkalmazásokban. Mindegyiknek sajátos anyagjellemzői vannak, és a megfelelő opciót a technológiai közeg, a hőmérséklet, az aljzat és a berendezés konfigurációja szerint kell meghatározni.
| Bevonóanyag | Alkalmazási szempontok |
|---|---|
| PFA | Vegyszerállóságot és fluorpolimer bevonatú belső felületet igénylő alkalmazásokhoz, a megadott üzemi feltételek mellett. |
| FEP | Kiválasztott korrózióvédelmi alkalmazásokhoz használják, ahol az anyagtulajdonságok és az üzemi korlátok megfelelnek a folyamatkövetelményeknek. |
| ETFE (F40) | Használható meghatározott bevonatokhoz, beleértve a kiválasztott kondenzátorkomponenseket is, a kívánt hőmérsékletnek és kémiai feltételeknek megfelelően. |
| HALAR (F30) | Kiválasztott ipari korróziógátló bevonatokhoz használják. Alkalmasságát az adott kémiai közeghez és működési környezethez igazolni kell. |
Ezen anyagok korrózióállósága és hőmérsékleti teljesítménye nem azonos. A kémiai összetételt, a koncentrációt, az expozíció időtartamát, a bevonat felépítését és az egyes berendezés-összetevők által tapasztalt körülményeket mind felül kell vizsgálni a bevonórendszer véglegesítése előtt.
A megadott korróziógátló bevonat vastagsága 0,3 mm-től 1,5 mm-ig terjedhet, az ügyfél igényeitől és a kiválasztott bevonatrendszertől függően. A szükséges vastagságot a gyártás előtt meg kell határozni, és a bevonatnak és a berendezés kialakításának megfelelő vizsgálati módszerrel ellenőrizni kell.
Az egyenletesség különösen fontos a nyílások, a karimás tömítőfelületek és más geometriailag összetett területek körül. A bevonat túlzott felhalmozódása vagy egyenetlen felhordása megzavarhatja az alkatrészek tervezett méreteit és a tömítési elrendezést. A kész bevonatnak meg kell felelnie az elfogadott vastagsági és elfogadási kritériumoknak.
Az ipari korróziógátló alkalmazásokhoz figyelembe vett szubsztrát anyagok a következők:
A megfelelő felület-előkészítés és felhordási eljárás az aljzat anyagától függ. Nem minden bevonási eljárás alkalmas minden aljzatra, ezért a kompatibilitást, a felület-előkészítést és a tapadási követelményeket a bevonat és az alapanyag adott kombinációja esetén kell értékelni.
A meghatározott bevonatállapot eléréséhez elengedhetetlen az ellenőrzött szórási folyamat. A pontos eljárás a kiválasztott anyagtól, hordozótól, a berendezés geometriájától és a gyártási követelményektől függ.
A folyamat paramétereit a kiválasztott anyagnak és hordozónak megfelelően kell szabályozni. Különös figyelmet kell fordítani a bevonat egyenletességére és a bevonat lyukak, karimák és más kritikus területek körüli kifutásának megakadályozására.
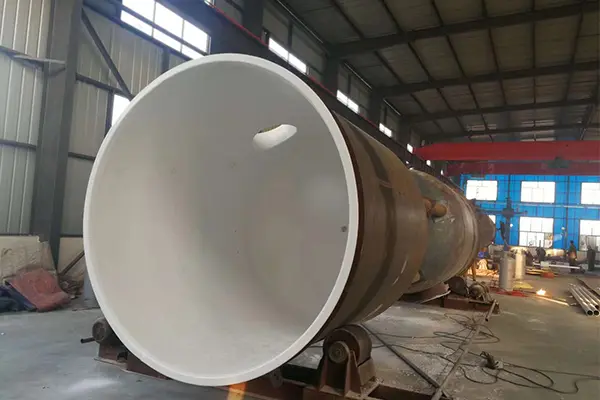
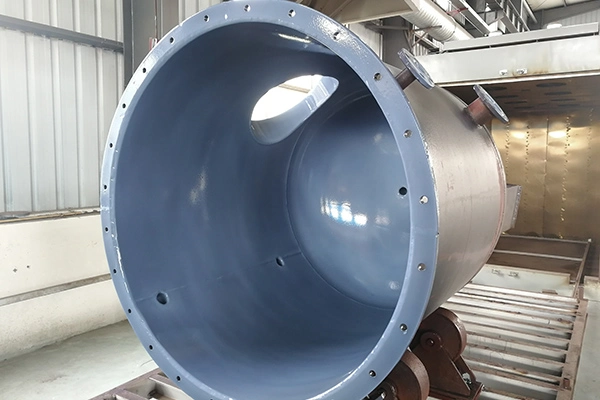
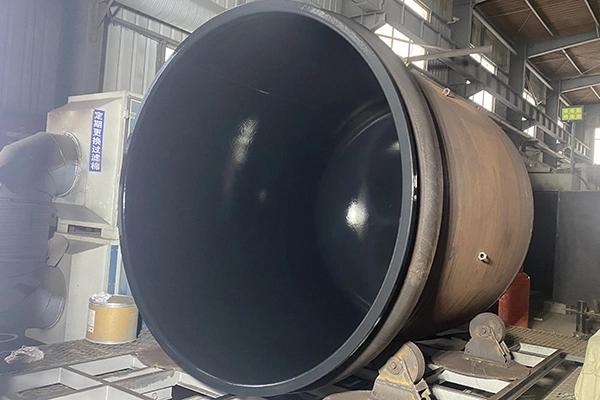
A felsorolt bevonatszínek a következők:
A szín elérhetőségét meg kell erősíteni a kiválasztott bevonóanyaghoz és az alkalmazási követelményekhez.
A nedves kéntelenítő kondenzátorok függőlegesen vagy vízszintesen konfigurálhatók. Belső szerkezetük és működési körülményeik eltérőek, ezért a bevonóanyag kiválasztását, a vastagsági követelményeket és a konstrukciós részleteket minden egyes alkatrésznél értékelni kell, nem pedig a teljes kondenzátoron egységesen felhordani.
A függőleges nedves kéntelenítő kondenzátor négy fő részből áll: a felső fedél, a felső csőlemez, az alsó csőlemez és az alsó U-alakú savtartály. Minden szakasznak eltérő az érintkezési hőmérséklete és a bevonat követelményei.
| Összetevő | Meghatározott bevonat | Bevonat vastagsága | A megadott érintkezési hőmérséklet | Kulcsfontosságú szempontok |
|---|---|---|---|---|
| Felső borító | ETFE (F40) vagy HALAR (F30) permetezés | 1 mm | Legfeljebb 120°C | A karima tömítőfelületét tartsa mentesen a bevonat folyásától, és tartsa fenn az egyenletes bevonatvastagságot. |
| Felső csőlemez | ETFE (F40) vagy HALAR (F30) permetezés | 1 mm | Legfeljebb 150°C | Akadályozza meg, hogy a bevonat körbefusson a lyukak körül, és biztosítsa az egyenletes fedést a lemezen. |
| Alsó csőlemez | PFA permetezés | 1 mm | Körülbelül 260°C | Különös figyelmet kell fordítani a lyukakra, elkerülve a bevonat lefolyását és az egyenetlen vastagságot. |
| Alsó U alakú savtartály | PTFE bélés vagy PFA permetezés | Meg kell erősíteni a kiválasztott folyamathoz | A maximális üzemi hőmérséklet 290°C-ig van megadva | A bonyolult geometria és az igényes hőviszonyok speciális konstrukciós és védelmi felülvizsgálatot igényelnek. |
A felső burkolathoz ETFE (F40) vagy HALAR (F30) permetezés van előírva, 1 mm bevonatvastagsággal és 120°C-ot meg nem haladó érintkezési hőmérséklettel. A karima tömítőfelülete különös figyelmet igényel, mert a bevonat folyása vagy a túlzott felhalmozódás befolyásolhatja a tömítési felületet. A bevonatnak egyenletesnek kell lennie a megadott felületen.
A felső csőlemez ETFE (F40) vagy HALAR (F30) permetezésre alkalmas, 1 mm vastagsággal és 150°C-ot meg nem haladó érintkezési hőmérséklettel. A furatok gondos felhordás-ellenőrzést igényelnek a bevonat lefolyásának megakadályozása és a tervezett geometria megőrzése érdekében.
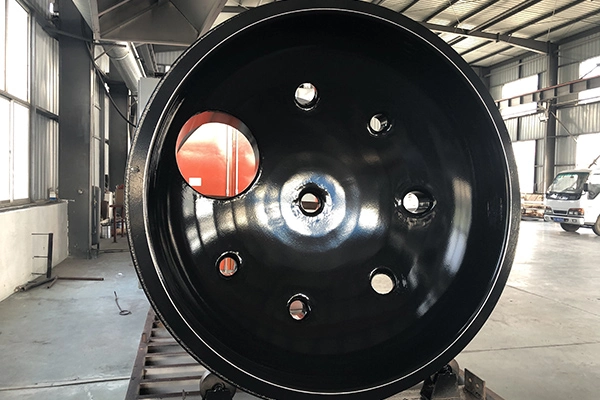
A PFA permetezés az alsó csőlemezre van előírva, 1 mm vastagsággal és körülbelül 260°C-os érintkezési hőmérséklettel. Mivel a lemez több lyukat és átmenetet tartalmaz, a bevonat egyenletessége és az anyagfelhalmozódás szabályozása fontos ellenőrzési szempont.
Az alsó U-alakú savtartályhoz két konstrukciós lehetőség van: PTFE bélés és PFA permetezés. A tartály geometriája bármelyik folyamatot megnehezítheti, míg a megadott maximális üzemi hőmérséklet elérheti a 290°C-ot.
A mellékelt tervezési információk 300–500 mm-es saválló téglaréteget határoznak meg a bevont felületen, amely segít korlátozni a közvetlen hőhatást és behatást. Az igényes hőmérsékleti viszonyok miatt a bevonóanyagot, a védőréteget, a felület részleteit és a teljes konstrukciót a tervezés véglegesítése előtt ellenőrizni kell a tényleges folyamatkövetelményekhez képest.
A vízszintes nedves kéntelenítő kondenzátor leírása szerint öt fő részből áll: a felső fedél, a páramentesítő rácslemez, a háromrészes csőszakasz, a tömítőrács lemez és az alsó U-alakú savtartály.
| Összetevő | Meghatározott bevonat | Bevonat vastagsága | A megadott érintkezési hőmérséklet | Kulcsfontosságú szempontok |
|---|---|---|---|---|
| Felső borító | PFA permetezés | 1 mm | Körülbelül 180°C | Ellenőrizze a bevonat egyenletességét és a megfelelő csatlakozási felületek állapotát. |
| Páramentesítő rácslemez | PFA permetezés | 1 mm | Körülbelül 180°C | Ellenőrizze a lefedettséget a rácsszerkezetben és annak összetett geometriáiban. |
| Háromrészes csőszakasz | PFA permetezés | 1 mm | Körülbelül 200-250°C | Ellenőrizze a bevonat alkalmasságát a megadott hőmérsékletre és a tényleges technológiai közegre. |
| Csomagoló rácslemez | Megerősítendő | Megerősítendő | Megerősítendő | Határozza meg a bevonat és az üzemeltetési követelményeket az alkatrész specifikus üzemi feltételei alapján. |
| Alsó U alakú savtartály | PTFE bélés vagy PFA permetezés | Meg kell erősíteni a kiválasztott folyamathoz | A maximális üzemi hőmérséklet 280°C-ig van megadva | Tekintse át az építési módot, az összetett geometriát és a szükséges hővédelmet. |
A PFA permetezés a felső burkolatra és a páramentesítő rácslemezre van előírva, 1 mm-es bevonatvastagsággal és körülbelül 180°C-os érintkezési hőmérséklettel. A páramentesítő rácslemez bonyolultabb felületi geometriával rendelkezik, mint egy lapos lemez, így különösen fontos a következetes lefedettség és ellenőrzés.
A háromrészes csőszakasz PFA-permetezésre van előírva 1 mm vastagságban, körülbelül 200-250°C-os érintkezési hőmérséklet-tartományban. A bevonat specifikációját a tényleges technológiai közeghez és az üzemi ciklushoz viszonyítva kell értékelni, beleértve a működés közbeni hőmérsékletváltozásokat is.
A tömítőrács lemezt a vízszintes kondenzátor öt fő szakaszának egyikeként azonosítják, de konkrét bevonatanyag, vastagság és érintkezési hőmérséklet nem szerepel a mellékelt információkban. Ezeket a paramétereket az alkatrész tényleges működési feltételeinek és korrózióvédelmi követelményeinek megfelelően meg kell erősíteni.
A PTFE bélés és a PFA permetezés egyaránt lehetséges építési módszer az alsó U alakú savtartályhoz. Az alkatrész összetett formája megnehezítheti a bevonat felvitelét vagy a bélés beépítését, és a megadott maximális üzemi hőmérséklet elérheti a 280°C-ot.
A mellékelt tervezési információk 300–500 mm-es saválló téglaréteget határoznak meg a bevont felületen, hogy csökkentsék a közvetlen hőterhelést és ütéseket. Ennek a védőelrendezésnek a megfelelőségét a teljes berendezéstervezés részeként kell értékelni, beleértve a tényleges hőmérsékleti profilt és a bevonat- vagy bélésrendszer követelményeit.
Az egyes kondenzátorrészekhez felsorolt hőmérsékleti értékek alkalmazás-specifikus tervezési bemenetek. Nem értelmezhetők univerzális működési korlátokként a PFA, FEP, ETFE, HALAR vagy PTFE-bélésű berendezések esetében.
A bevonat vagy bélés tényleges alkalmassága több tényezőtől függ:
A bevonóanyag kiválasztása vagy a kondenzátor tervének jóváhagyása előtt a megadott hőmérsékleteket és konstrukciós részleteket össze kell hasonlítani a tényleges folyamatkörülményekkel. Ha egy alkatrész az anyag meghatározott határértéke közelében működik, a teljes összeállítás és minden további védelmi intézkedés különös figyelmet igényel.
A kéntelenítő berendezések korróziógátló permetezése megköveteli a bevonóanyag, az aljzat, a vastagság, a berendezés geometriájának, az üzemi hőmérséklet és a kémiai kompatibilitás összehangolt figyelembevételét. A PFA, FEP, ETFE (F40) és HALAR (F30) különböző anyaglehetőségeket biztosítanak a kiválasztott ipari alkalmazásokhoz, de a végső választásnak a tényleges üzemi körülményeken kell alapulnia.
A nedves kéntelenítő kondenzátorok komponensenkénti értékelést igényelnek, mivel a felső burkolatok, csőlemezek, rácsszerkezetek és az alsó U-alakú savtartályok eltérő hőmérsékletet tapasztalhatnak, és eltérő bevonási kihívásokat jelenthetnek. Különös figyelmet kell fordítani a karimás tömítőfelületekre, furatokra, összetett geometriákra és a nehéz hőviszonyoknak kitett alkatrészekre.
A világos működési adatok, a megfelelő bevonatolási eljárás, a meghatározott ellenőrzési kritériumok és a teljes konstrukció ellenőrzése adják az alapot a megfelelő korróziógátló megoldáshoz. A végső bevonat specifikációit és védelmi intézkedéseket a gyártás és az üzemeltetés előtt meg kell erősíteni a berendezés tervezésével és a tényleges folyamatkövetelményekkel.